採購 100% 滌綸有色或白坯家紡面料時,採購團隊在評估帶有凹凸肌理或光澤花紋的布種時,最常涉及兩種提花織造工藝:多臂(小提花 / Dobby) 與 大提花(Jacquard)。這兩種工藝都是通過經緯紗在織造過程中的結構交織產生花紋,不同於後道印花或物理壓花。然而,兩者在機械原理、花型極限、生產經濟性以及開機門檻上存在根本性分水嶺。
多臂組織 依靠多臂開口裝置帶動綜框升降,控制成組的經紗交織,擅長織造規則的小几何花紋、微觀凹凸肌理以及酒店床品經典的條形 貢緞條。大提花 機構則突破綜框限制,能夠對織物全幅中的每一根經紗實施獨立控制,從而織造自由流暢、循環碩大的曲線花卉、大馬士革紋樣或複雜風景圖案。
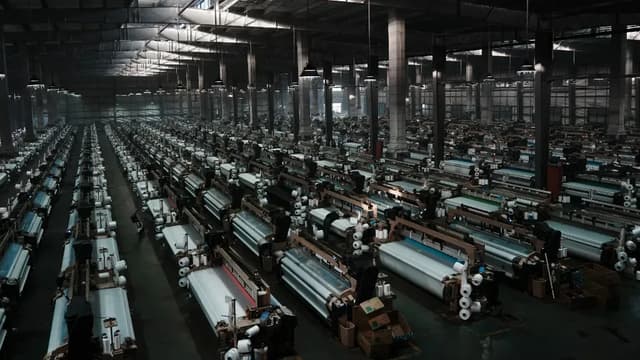
五潤紡織廠內運營 650+ 臺高速噴水織機(企業源自浙江長興,織造基地位於安徽五河)。本廠專注平紋、斜紋以及加裝多臂裝置織造的小几何組織與緞條坯布。本廠不織造大提花面料。 我們在此明確說明這一技術分界:若您的採購專案需要小几何微紋、多臂格紋或貢緞條紋,本廠噴水車間能以高效率為您穩定織造 滌綸坯布;但若您的花型屬於大幅不規則花卉、人物肖像或複雜畫毯,則必須交由外部專業的大提花織造廠生產。本文旨在釐清兩者工藝邊界,幫助採購團隊在發出詢價前準確鎖定製造路徑。
組織對比:多臂 vs 大提花
| 技術對比維度 | 多臂織造(小提花 / Dobby) | 大提花織造(Jacquard) |
|---|---|---|
| 經紗控制機構 | 綜框分組控制(通常 16–24 片綜框),經紗成組動作 | 電子龍頭配通絲,逐根或成對獨立控制經紗升降 |
| 花型尺寸與循環 | 規則小几何循環(菱形、蜂巢、米粒紋)及經向線性條紋 | 理論上無循環上限;大幅纏枝花卉、大馬士革、風景壁毯 |
| 布面外觀質感 | 幾何立體感強,同色微反光,緞條明暗光澤相映 | 浮雕層次豐滿,曲線自然柔和,正反面立體感極佳 |
| 打樣與開版費用 | 極低;通過電子多臂排版或改變穿綜規則即可調整 | 高昂;需專業意匠畫稿、CAD 紋板轉換及複雜懸絲排裝 |
| 織造車間機速 | 高速噴水織機持續高頻引緯,生產效率極高 | 大提花機構複雜且慣性大,織機運行線速度相對受限 |
| 家紡常見用途 | 酒店床單被套緞條、素色微紋床品、窗簾底布、口袋布 | 豪華大馬士革提花被面、高檔沙發割絨提花、厚重壁毯 |
| 起訂量(MOQ)門檻 | 在產貢緞條:5,000 米/規格;常規在機坯布:不限起訂量 | 外部專業廠通常單花型 3,000–5,000 米,附帶高額開機費 |
| 開機前核驗要求 | 確認條寬與組織圖;新條形或異形間隔必須先打樣驗布 | 需確認提花意匠稿、數碼織樣及色織或色號封樣 |
什麼時候多臂組織是更優選擇
多臂織造是家紡領域追求整齊幾何質感、光澤條紋以及大規模量產性價比的核心方案:
- 經典條形與貢緞條紋: 酒店及精品家紡床品廣泛採用噴水多臂開口技術。通過平紋地組織與緞紋浮線的交替排列,織造出 1 cm、2 cm 或 3 cm 寬度的平整緞條。這種依靠紗線折光產生的同色明暗光澤經久耐洗,不會出現印花條紋洗滌褪色的問題。
- 小几何微觀肌理: 依靠 16 至 24 頁綜框的組合升降,可以織出蜂巢組織、小菱形、小方格及米粒紋等凹凸紋理。這些紋樣能夠提升布面的觸覺豐富度與抓握感,常用於輕奢被套、浴簾和家紡複合基布。
- 高速量產與成本優勢: 現代多臂裝置可直接與高轉速噴水織機連線聯動,引緯速度快、運行阻力小,織造成本遠低於笨重的大提花機臺,極具成本競爭力。
- 資金與起訂量風險可控: 在產貢緞條的開機門檻僅為單規格 5,000 米,在庫常規規格甚至不設起訂量,便於採購端按批次滾動備貨,避免佔用過多流動資金。
針對買方自行設計的全新貢緞條寬、特殊浮線間隔或非對稱多臂紋路,五潤紡織技術部要求先織造實體樣品,用於校驗下機縮率、布面平整度與勾絲耐受度。
什麼時候必須轉向大提花織造
當設計稿的藝術表現力超出綜框升降的分組物理極限時,大提花是唯一的生產方式:
- 大幅度非線性與自由曲線圖案: 當紋樣呈現自然舒展的藤蔓、大朵寫意花卉、歐式卷草紋或不規則徽標時,這些曲線無法簡化為 24 組以內的重複升降運動,必須依靠通絲逐根提拉經紗來實現精準定位。
- 全幅不重複與多重組織交織: 大提花龍頭支持在一幅布面上任意混搭平紋、斜紋、緞紋以及長浮線組織,利用不同組織的折光差與密度差,形成油畫般的立體微雕視覺效果。
- 高端奢華裝飾織物: 針對五星級酒店行政套房被面、重磅沙發面料、古典壁布以及舞臺幕布,大提花具備不可替代的華貴體量感。
但買家必須意識到大提花的採購門檻。專業大提花廠通常需要收取高昂的紋制開版費,且由於上機調校通絲極為費工,交期通常比常規噴水多臂織造拉長兩到三週以上。
噴水織機織造能力與工廠實際參數
五潤紡織在生產基地配置 650+ 臺高效噴水織機。為確保訂單對接順暢,買家請對照本廠真實工藝界限:
- 坯布下機門幅: 本廠噴水織機在機坯布門幅為 160 cm 至 330 cm。
- 成品有效幅寬: 坯布歷經染廠退漿精煉、高溫定型與染色後,成品淨幅為 150 cm 至 315 cm。
- 坯布織造克重: 下機狀態通常處於 55–120 g/m² 範圍。
- 成品克重範圍: 整理後成品通常處於 60–140 g/m² 之間。
- 織造能力範圍: 專注平紋、斜紋與噴水多臂開口織造(包括小几何花紋與貢緞條)。本廠不織造大提花面料。
- 起訂量政策: 在機常規庫存坯布不設最低起訂量(米數以當日倉庫確認單為準);定製特殊門幅、異形克重或新多臂小花型,單規格最低織造門檻為 5,000 米。在產貢緞條按 5,000 米/規格執行。
規劃全新條形或特殊多臂規格時,需先織造實體小樣封樣,以鎖定縮水率、光澤一致性及物理指標。
採購詢價單(RFQ)與訂購合同規範
為了避免織造車間與下游印染廠之間產生技術錯位,採購團隊在下單或詢價時建議逐項明確以下內容:
- 纖維原料: 100% 滌綸(註明採用原生半消光/有光長絲,還是附帶證書的 GRS 環保再生滌綸)。
- 組織類別: 明確為多臂小組織、貢緞條(註明條寬如 1 cm、2 cm 或 3 cm),若為大提花請提前確認外協安排。
- 幅寬指標: 同步寫明下機坯布門幅(如 260 cm)與下游所需的最小成品有效幅寬(如 250 cm)。
- 克重要求: 明確所報克重是下機坯布克重還是最終成品克重,並標明測試標準(如 ISO 3801)。
- 後道加工路線: 註明是做高溫漂白(白度 CIE 120+)、純色染色、分散印花還是加做 C6 環保三防或抗皺整理。
- 採購數量: 準確標註各規格與顏色的訂購總米數。
如需查詢在庫坯布現貨清單、安排在產貢緞條排產,或對多臂小花型進行織造可行性論證,請聯繫銷售部 sales@weaverine.com,或在 /chat 中向五潤紡織 AI 助手發起即時技術諮詢。