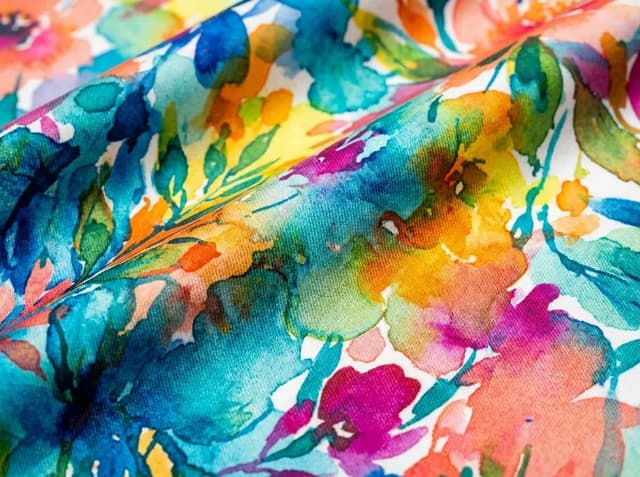
採購 100% 滌綸家紡面料時,技術與採購團隊在正式投產前必須通過兩道關鍵樣卡審批關口:色樣(Lab dip) 與 印花回樣(Strike-off)。雖然兩者都以實物布片形式交付客戶籤樣,但在生產工藝與技術判定上有着本質區別。
色樣專門用於核定 染色布 在純色匹染或漂白時的染料配方與色相基準。印花回樣則用於檢驗 數碼印花 或圓網印花時的花型比例、網版對位、花回拼接以及墨水落色效果。
混淆這兩種樣卡的判定職責,或期望單色樣卡同時擔保手感與物理指標,往往會導致交期延誤、大貨偏色或採購合同爭議。
技術對比:色樣 vs 印花回樣
| 對比維度 | 色樣 / 染樣(Lab dip) | 印花回樣 / 試印樣(Strike-off) |
|---|---|---|
| 核心功能 | 判定純色配方在特定光源下的色相與深淺 | 檢驗印花圖案的縮放比例、花回、對位與落色效果 |
| 適配工藝 | 純色高溫高壓匹染、純白漂白 | 數碼印花、圓網分散印花、塗料印花 |
| 樣品形態 | 純色浸染小樣布片(通常 10×10 cm 左右) | 包含至少一個完整花回的實際印花布段 |
| 評判工具 | 分光測色儀數據(Delta E)與標準對色光源箱 | 目測對位比對、花型尺寸測量與布面滲透度檢驗 |
| 觀測光源與輸入 | 標準觀測光源(D65 第一光源,商場燈為第二光源) | 矢量圖或高精度光柵數字花稿(300 DPI,花回尺寸) |
| 判定公差 | 測色儀色差目標值(通常 Delta E ≤ 0.8–1.0) | 花型邊緣銳利度、對花精準度、無拉漿飛墨 |
| 起訂量門檻(MOQ) | 匹染單色 3,000 米;漂白 2,000 米 | 數碼印花無起訂量限制;圓網分散與塗料均為 5,000 米 |
| 打樣週期 | 實驗室小樣機浸染 5–7 個工作日 | 數碼打樣 3–5 天;圓網開版制網 10–14 天 |
| 不包含的指標 | 圖案效果、手感軟硬、門幅、水洗縮率 | 底色配方、手感軟硬、門幅、水洗縮率 |
什麼時候需要開具色樣(Lab dip)
當家紡產品線以純色為基調,例如素色床單、被套、枕套、窗簾內襯或工程純色布草時,色樣是首要技術審批項:
- 純色匹染專案: 染廠化驗室在高溫高壓小樣打樣機中,使用分散染料配方對坯布進行浸染試色,以匹配客戶提供的 Pantone TCX 色號或實物布樣標樣。五潤紡織工廠純色匹染常規單色起訂量為 3,000 米,漂白布專案單色起訂量為 2,000 米。
- 儀器測色與 Delta E 容差: 色樣不僅依賴對色員在標準光源箱內的目視評級,更需要通過分光測色儀讀取光譜反射率數據。成熟的家紡買家會在技術協議中約定色差容限,常規商業純色訂單通常將總色差控制在 Delta E ≤ 0.8–1.0 之內。
- 防範零售燈光下的同色異譜(Metamerism): 兩種不同的染料配方可能在標準 D65 日光(模擬平均正午日光)下呈現完全一致的色相,但在商用冷白熒光燈(如 TL84、CWF)或商場暖光 LED 照射下發生明顯色相分離。買家在簽發色樣確認書時,務必註明第一評定光源(通常為 D65)與商場第二對色光源。
色樣審批僅代表該批次染料配方在化學吸色上的合格性,並不對後續物理整理的手感與織物強度提供背書。
什麼時候需要製作印花回樣(Strike-off)
當家紡訂單涉及植物花卉、幾何構圖、散點花型或定位印花設計時,必須製作實際印花回樣:
- 校驗花型縮放與套色對位: 印花回樣是在實際基布上進行的局部試印,技術團隊藉此核查設計稿的花回循環尺寸(repeat)、線條清晰度、多套色接縫對位以及染料在滌綸纖維表層的滲透飽滿度。
- 小批量數碼打樣無起訂量門檻: 針對新花型研發、多配色方案評估或小批量快反訂單,數碼印花打樣可在 3–5 個工作日內完成,且無最低起訂量限制。五潤紡織數碼印花具備 Grade 4–5 級高色牢度,無需製版即可快速驗證花型在真布上的視覺效果。
- 大宗圓網印花的開版驗證: 對於大批量生產的床品套件,圓網分散印花單花型起訂量為 5,000 米。回樣是雕刻圓網鎳網、調試網版對準度與色漿黏度的唯一實物依據。對於低洗滌頻次的裝飾類家紡,塗料印花同樣為 5,000 米起訂量,色牢度為 Grade 2+ 級。
審核印花回樣能確保屏幕上的色彩與圖形比例在機織滌綸布面上精準復刻,避免批量印花出現露白、錯位或搭色。
採購核心準則:樣卡的職責邊界
在紡織品供應鏈管理中有一條鐵律:色樣絕不能用來確認印花,印花回樣也絕不能用來確認純色。
每個樣卡節點只對其專屬的工藝參數負責:
- 色樣的確認範疇: 光譜吸收配方、色光深淺、色相純度以及特定光源下的色差穩定性。
- 印花回樣的確認範疇: 圖案解析度、花型比例、套色對準度、落墨均勻度及正面滲透表現。
- 兩類樣卡均不覆蓋的指標: 無論是 10×10 cm 的小色樣還是印花回樣,均不代表大貨成品的最終手感軟硬、機械磨毛成絨深度、下水縮水率、撕破強力以及可用成品門幅。
如果產品對手感有嚴格要求(如細膩的磨毛絨感、柔軟滑爽整理或抗靜電要求),採購應要求工廠提供大貨整理中樣(hand feel sample)或大機中試布段,而非以打樣布片作為驗收標準。
噴水織造工廠參數與起訂量疊加規則
五潤紡織植根於浙江長興織造基地,廠區運營 650+ 臺高速噴水織機,為所有色樣與回樣開發提供紮實的坯布底布。瞭解我廠實際織造參數有助於合理規劃採樣:
- 在機坯布門幅: 噴水織機織造門幅為 160 cm 至 330 cm。
- 成品有效幅寬: 經精煉定型縮幅後,有效淨幅通常在 150 cm 至 315 cm。
- 坯布克重: 常規家紡坯布為 55–120 g/m²。
- 成品克重: 整理後成品通常在 60–140 g/m² 之間。
- 織造組織: 平紋、斜紋,並通過噴水織機加裝多臂裝置織造緞條與小几何組織(單規格起訂量 5,000 米)。本廠不設大提花車間。
- 起訂量疊加規則: 當工藝疊加時,訂單起訂量按涉及工藝中較高的門檻執行。例如純色染色起訂量為 3,000 米,若指定做磨毛布(磨毛)後道整理,整單起訂量提升至 5,000 米以滿足機械砂皮磨毛線的排產要求;圓網印花結合磨毛同樣執行 5,000 米。
- 數碼印花作用域例外: 數碼印花在磨毛基布上進行小樣或小批量打樣時保持無起訂量限制,此規則獨立於坯布定製織造的大貨起訂量。
採購詢價單(RFQ)與合同建議明確的事項
為確保打樣流程順暢高效,採購團隊在下達樣品單或採購訂單時應列明以下技術要素:
- 基布規格參數: 100% 滌綸(原生滌綸長絲或附帶證書的 GRS 再生滌綸),註明平紋、斜紋或多臂緞條,標明坯布門幅與成品淨幅,以及成品克重(GSM)。
- 確認樣類型: 明確勾選需要開具色樣(Lab dip)還是印花回樣(Strike-off)。
- 色彩與圖稿標準: 色樣提供 Pantone TCX 紙版色號或實物布樣;印花回樣提供 300 DPI 矢量或光柵電子文件,並明確標註花回縱橫尺寸。
- 檢測光源與色差容限: 色樣標明第一光源(如 D65)與第二商場光源(如 TL84、CWF),並指定 Delta E 目標上限(如 Delta E ≤ 1.0)。
- 印花方式與色牢度等級: 印花回樣註明數碼印花(Grade 4–5 級)、圓網分散印花(Grade 3–4 級)或塗料印花(Grade 2+ 級)。
- 計劃大貨米數: 結合漂白 2,000 米、匹染 3,000 米、圓網或磨毛 5,000 米,或無起訂量數碼印花規劃下單數量。
如需安排純色色樣打樣、索取數碼印花回樣,或核實當前在機坯布規格,請聯繫銷售團隊 sales@weaverine.com,或在 /chat 中向五潤紡織 AI 助手發起在線諮詢。